


Se vi è mai capitato di trovarvi in un impianto di lavorazione alimentare, osservando una fila di vassoi che trasportano pasticcini freschi muoversi costantemente attraverso un forno a convezione, solo per notare un unico punto in cui i pasticcini si accumulano nel punto in cui vengono trasferiti su un trasportatore di raffreddamento, avrete visto esattamente cosa succede quando la velocità di un nastro in rete metallica per alimenti non corrisponde al resto della linea. In qualità di fornitore di nastri in rete metallica che ha trascorso 12 anni a risolvere problemi per panifici, produttori di snack e produttori di alimenti surgelati, ho visto questo disallineamento causare di tutto, dalla cottura non uniforme (si pensi ai croissant poco cotti che si attaccano insieme) al prodotto danneggiato e tempi di inattività imprevisti. La buona notizia? Far corrispondere le velocità del trasportatore non è una scatola nera di gergo tecnico: è un mix di matematica di base, conoscenza della progettazione dei nastri e una piccola attenzione a come funziona la tua linea ogni singolo giorno.
Innanzitutto, spieghiamo perché la corrispondenza della velocità è importante, perché più di un responsabile di produzione ha liquidato questo passaggio come un "aggiustamento minore" finché non ha iniziato a perdere denaro. Per la lavorazione degli alimenti, la coerenza della velocità è direttamente collegata alla sicurezza alimentare, alla qualità del prodotto e ai costi operativi. Se il nastro in rete metallica è troppo lento per il forno, i pasticcini rimarranno troppo a lungo a fuoco alto, bruciando i bordi o seccando il centro. Se è troppo veloce, non otterranno la crosta di cui hanno bisogno, con conseguenti ritorni. Per le verdure surgelate, una mancata corrispondenza significa che alcuni lotti sono sottocongelati (rischio di deterioramento) mentre altri sono eccessivamente congelati (spreco di energia). Anche piccoli spazi o sovrapposizioni dovuti a velocità non corrispondenti si sommano durante un turno: un cliente mi ha detto che una differenza di velocità del 5% tra il rullo per pasta e il nastro di lievitazione gli costa 200 libbre di pasta sprecata a settimana. Questo è il tipo di numero che fa prendere nota ai direttori di produzione.
Il primo passo per abbinare le velocità è smettere di indovinare e iniziare a misurare. So che sembra ovvio, ma la maggior parte delle linee funziona con impostazioni arbitrarie, come "facciamo funzionare il nastro del forno a 10 giri al minuto", senza controllare cosa si traduce in velocità lineare, che è ciò che conta davvero per il trasferimento del prodotto. I nastri in rete metallica si muovono in modo diverso rispetto ai nastri in plastica solida a causa del loro design aperto, ma i calcoli sono gli stessi: velocità lineare = (diametro del nastro × π) × RPM. Aspetta, ma per i nastri a rete che avvolgono i pignoni, non usi solo il diametro del pignone: devi tenere conto della distanza libera tra i pignoni e di quanto il nastro si flette, soprattutto per le applicazioni ad alta temperatura. L'anno scorso, un produttore di snack che produceva tortilla chips si è rivolto a me con un problema: il loro nastro a rete a nido d'ape resistente al calore funzionava a 12 giri al minuto del pignone, ma quando hanno misurato il flusso effettivo del prodotto, era più lento della loro linea di raffreddamento. Abbiamo fatto i conti insieme: i loro pignoni avevano un diametro di 12 pollici, ma la maglia aperta significava che la lunghezza totale del nastro attorno ai pignoni era di 15 pollici in totale (non 12), quindi la loro velocità lineare effettiva era di 0,157 pollici per RPM, non 0,125 pollici per RPM. Quel piccolo errore di calcolo è esattamente ciò che ha mandato in tilt la loro linea. Se lavori con cinture ad alta temperatura come la cintura in rete a nido d'ape resistente al calore che forniamo, la flessibilità può diventare ancora più pronunciata man mano che la cintura si riscalda e si espande, quindi misura alla temperatura operativa, non a freddo, se la tua linea ha zone di calore.
Una volta ottenuta la velocità lineare per ciascuna attrezzatura, la regola successiva è la “sovrapposizione del trasferimento del prodotto”. L'ho imparato presto da un cliente di una panetteria: quando si passa da un estrusore di pasta a un nastro di lievitazione, non si vuole che la fine di un pezzo di impasto colpisca troppo forte l'inizio di quello successivo, o che l'impasto si accumuli. Per la maggior parte dei prodotti alimentari, una sovrapposizione del 10-15% nella velocità lineare tra il nastro a monte e quello a valle funziona. Ciò significa che se il nastro per l'impasto a monte si muove a 10 piedi al minuto (FPM), il nastro per lievitazione a valle dovrebbe essere 11-11,5 FPM. La sovrapposizione consente al prodotto di "adagiarsi" sul nastro successivo senza spazi o pile. Lo stesso cliente faceva funzionare il nastro di lievitazione a 9,5 FPM, quindi l'impasto si accumulava nel punto di trasferimento: una volta regolata la velocità a 11 FPM, gli scarti da quel punto sono diminuiti dell'85% in una settimana. Ma ecco l'avvertenza: le dimensioni del prodotto contano. Per cose come torte grandi, ti servirà una sovrapposizione leggermente più piccola (8-10%) in modo che la torta non si allunghi o si deformi. Per oggetti piccoli e delicati, come i frutti di bosco ricoperti di cioccolato, potresti anche abbinare esattamente la velocità, perché un piccolo urto potrebbe rompere il rivestimento.
Un altro punto chiave che molte persone sfuggono: il tipo di nastro in rete metallica che utilizzi influisce sul modo in cui la velocità interagisce con la tua lenza. Non tutte le cinghie sono costruite allo stesso modo, quindi sostituire una cinghia a rete standard con una a perforazione più elevata può cambiare il modo in cui la velocità si traduce nella configurazione. Parliamo delle cinghie con cui lavoriamo, perché ogni design ha un impatto diverso sulla consistenza della velocità della tua linea. Ad esempio, il nastro perforato in acciaio inossidabile 316 che forniamo presenta fori equidistanti, quindi trasferisce il prodotto in modo molto fluido a velocità costanti. Ma il design aperto di una cinghia a rete per aste, come la nostra cinghia a rete per aste in acciaio inossidabile 316, può avere una piccola quantità di "gioco" in ciascuna asta: se le ruote dentate della lenza sono usurate, il gioco si somma e provoca un leggero spostamento della velocità nel tempo. Per le linee ad alta velocità, consiglio sempre una cinghia dal design più rigido, come la cinghia a catena a rulli in acciaio inossidabile 304, perché la trasmissione a catena mantiene la tensione costante e la velocità più uniforme, il che rende molto più semplice l'abbinamento con altre apparecchiature. L'anno scorso, un produttore di patatine fritte congelate ha provato a utilizzare un nastro ad aste flessibile e più economico sulla propria linea di friggitrice e la velocità cambiava di 2-3 FPM in un'ora di funzionamento. Il passaggio alla nostra cinghia a nido d'ape in acciaio inossidabile 316 (che dispone di maglie ad incastro per una maggiore rigidità) ha risolto il problema della deriva della velocità e da allora hanno ridotto gli sprechi di prodotto del 12%.
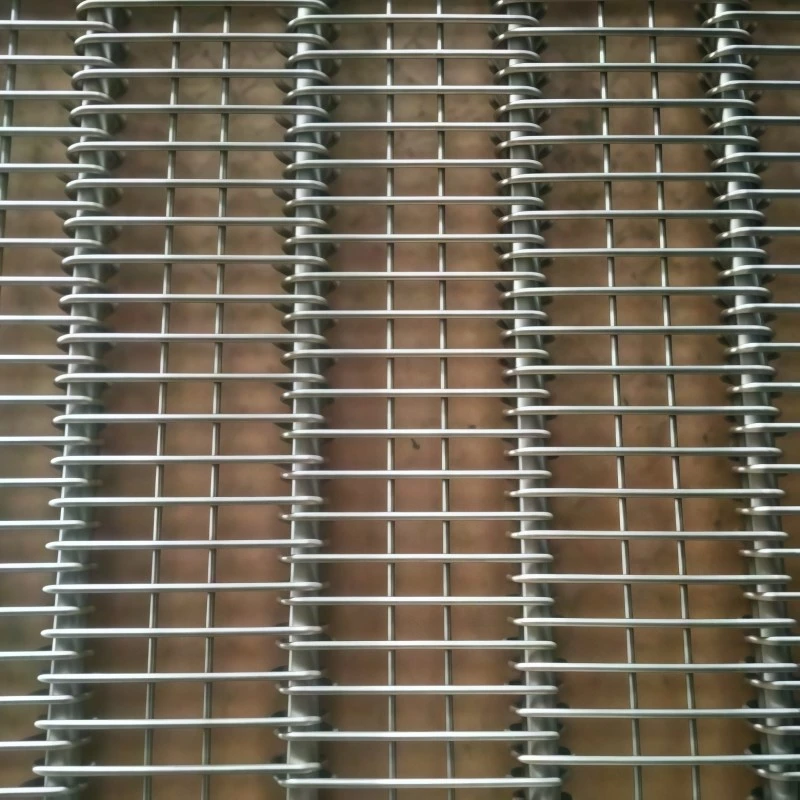

Anche la tensione è un killer silenzioso dello speed match. Se la cintura in rete metallica è troppo lenta, si allungherà mentre corre, soprattutto nelle zone ad alto calore, provocando un rallentamento inaspettato della velocità. Se è troppo stretto, si consumerà più velocemente e potrebbe far saltare i pignoni, portando a improvvisi cambiamenti di velocità. Per le cinghie a rete, la giusta tensione è solitamente compresa tra l'1 e il 2% della lunghezza totale della cinghia. Ciò significa che se la tua linea ha un'apertura di 10 piedi tra i pignoni, dovresti essere in grado di spingere la cinghia di 1-2 pollici nel punto medio senza che rimbalzi indietro. Dico sempre ai clienti di controllare la tensione almeno una volta per turno, soprattutto quando si passa da un tipo di prodotto all'altro che richiede velocità del nastro diverse. Ad esempio, un cliente che produce sia biscotti che pretzel utilizza due nastri diversi: un nastro perforato per i biscotti e un nastro a nido d'ape per i pretzel. Quando cambiano le cinghie, devono regolare leggermente la tensione per mantenere una velocità costante: se saltano questo passaggio, la nuova cinghia funzionerà troppo velocemente o troppo lentamente durante il trasferimento.
Ora parliamo degli scenari comuni di risoluzione dei problemi, perché li ho esaminati con dozzine di clienti. Il primo scenario: il prodotto si accumula durante il trasferimento tra il forno e il nastro di raffreddamento. Ecco la soluzione passo passo: innanzitutto, misurare la velocità lineare di entrambe le cinghie alla temperatura operativa. Se la cinghia del forno si muove più lentamente, puoi regolare il controllo della velocità del forno, ma aspetta: non alzarlo troppo velocemente. Ricordare la regola della sovrapposizione: aumentare la velocità del nastro del forno del 10-15% rispetto alla velocità del nastro di raffreddamento. Ma se il nastro del forno sta già funzionando alla massima velocità, potrebbe essere necessario regolare la velocità del nastro di raffreddamento verso il basso o controllare se il nastro del forno si è allungato troppo (il che significa che è tempo di un nuovo nastro, magari uno più rigido come il nostro nastro a rete a nido d'ape resistente al calore che mantiene meglio la velocità). Il secondo scenario: il prodotto si rompe o cade attraverso il nastro nei punti di trasferimento. Spesso si tratta di una mancata corrispondenza della velocità che causa un impatto eccessivo. Se il prodotto si muove troppo velocemente quando colpisce il nastro successivo, rallentando il nastro a monte del 5-8% lo farà atterrare dolcemente. Per i prodotti fragili come i wafer, consiglio anche di utilizzare un nastro con una superficie più liscia, come il nostro nastro a catena a rulli in acciaio inossidabile 304, dotato di maglie più piatte che riducono l'attrito durante il trasferimento.
Un altro errore che vedo: non tenere conto del peso del prodotto quando si abbinano le velocità. Una linea che si sposta a 10 FPM con nastri vuoti è diversa da una linea che si sposta a 10 FPM con 50 libbre di pasta o verdure congelate su ogni piede del nastro. Il peso aggiunto può causare l'abbassamento del nastro, modificando la velocità lineare. Per carichi pesanti, ti consigliamo di assicurarti che la cinghia abbia una tensione sufficiente per evitare cedimenti e magari utilizzare una cinghia con filo più spesso o maglie ad incastro, come la nostra cinghia a nido d'ape in acciaio inossidabile 316, progettata per supportare carichi di prodotti più pesanti senza cedimenti. L'anno scorso, un cliente di lavorazione della carne aveva problemi con il nastro perforato in acciaio inossidabile 316 che si afflosciava sotto blocchi di formaggio da 80 libbre, quindi la sua velocità rallentava quando i blocchi raggiungevano il punto di trasferimento. Li abbiamo sostituiti con un nastro a nido d'ape con filo più spesso e l'abbassamento è scomparso: la loro velocità è rimasta costante e hanno smesso di accumulare blocchi di formaggio durante il trasferimento.
Torniamo agli esempi del mondo reale perché i numeri significano più della teoria. Lo scorso trimestre ho lavorato con un piccolo panificio artigianale che era alle prese con la linea di croissant. Avevano un rullo per impastare, una stazione di laminazione, un nastro per lievitazione e un nastro per il forno, tutti impostati su 8 giri al minuto. La loro linea di pasticceria presentava regolarmente croissant che si sovrapponevano durante il trasferimento di lievitazione e alcuni risultavano poco cotti perché il nastro del forno si muoveva troppo lentamente. Abbiamo misurato la velocità lineare di ciascun nastro: il rullo era a 8 FPM, la prova a 7,8 FPM, il forno a 7,5 FPM. Quella differenza di 0,5 FPM potrebbe sembrare minuscola, ma su una linea di 50 piedi, ciò significava che i croissant impiegavano 10 secondi in più per raggiungere il forno del dovuto. Abbiamo regolato ciascun nastro per avere una sovrapposizione del 12%: rullo a 8 FPM, lievitazione a 9 FPM, forno a 10,08 FPM (abbiamo arrotondato a 10 FPM per comodità). Nel giro di due giorni, gli sprechi derivanti dalla sovrapposizione dei croissant sono diminuiti del 70% e i pasticcini poco cotti erano scomparsi. Hanno finito per sostituire il vecchio nastro a barre standard con il nostro nastro a rete a barre in acciaio inossidabile 316 sulla linea di prova, perché il vecchio nastro si allungava e causava una deriva della velocità durante i turni lunghi: questo nuovo nastro ha una resistenza alla trazione maggiore, quindi ha mantenuto la velocità di 9 FPM in modo coerente anche dopo 12 ore di funzionamento.
In fin dei conti, adattare la velocità del nastro in rete metallica per alimenti a quella di altre apparecchiature non è un lavoro di configurazione una tantum: è una parte regolare della manutenzione della linea. Ciò significa controllare la velocità lineare alla temperatura operativa, verificare la tensione quando si sostituiscono i nastri, effettuare le regolazioni in base al tipo e al peso del prodotto e scegliere il design del nastro giusto per le esigenze della propria linea. Se utilizzi una linea che gestisce le alte temperature, la nostra cintura in rete a nido d'ape resistente al calore è costruita per resistere all'espansione e mantenere la velocità in zone calde fino a 1200 ° F, il che elimina molte congetture dalla coerenza della velocità. Per le linee che necessitano di maggiore rigidità, la cinghia a catena a rulli in acciaio inossidabile 304 offre una trasmissione a catena che mantiene la tensione uniforme, quindi la velocità non cambia. Per i prodotti pesanti, il nostro nastro a nido d'ape in acciaio inossidabile 316 o il nastro perforato in acciaio inossidabile 316 gestiscono il peso senza cedimenti, il che è fondamentale per una velocità costante.
Ho visto troppi team di produzione sprecare tempo e denaro perché consideravano il disallineamento della velocità un problema minore. Ma quando si fa bene, il profitto è enorme: meno sprechi di prodotto, meno fermi linea, qualità più uniforme e operatori più felici che non devono sistemare pile di cibo ogni ora. Se hai problemi di velocità nella tua linea di lavorazione alimentare o se stai cercando di aggiornare il tuo nastro in rete metallica per facilitare l'adattamento della velocità, sono qui per aiutarti. Collaboriamo con panifici, produttori di snack, stabilimenti di alimenti surgelati e altro ancora, in modo da poter personalizzare una soluzione di nastri in base alle vostre specifiche esigenze di linea. Se hai bisogno di risolvere un problema attuale o di aggiornare la configurazione del nastro dell'intera linea, non esitare a contattare il nostro team per discutere delle tue esigenze.
Riferimenti
- Amministrazione degli alimenti e dei farmaci (FDA). (2023). Linee guida sulla sicurezza e sulle prestazioni del nastro trasportatore per la lavorazione degli alimenti. Dipartimento della sanità e dei servizi umani degli Stati Uniti.
- Società americana di ingegneri agricoli e biologici (ASABE). (2022). Adeguamento della velocità del trasportatore per applicazioni di trasformazione agricola e alimentare. Standard ASABE.
- Associazione dei produttori di nastri in rete metallica (WBMMA). (2021). Guida tecnica alla consistenza della tensione e della velocità nei nastri trasportatori metallici. Pubblicazioni WBMMA.
- Fondazione nazionale per l'igiene (NSF). (2020). Standard per materiali per attrezzature alimentari: nastri trasportatori metallici per la lavorazione degli alimenti. NSF Internazionale.
- Associazione dei produttori di macchinari per la lavorazione alimentare (FPMMA). (2023). Migliori pratiche di sincronizzazione della linea per la lavorazione continua degli alimenti. Rapporto sull'industria dell'FPMMA.


